


يعمل فرن EAF بكثافة حرارية أعلى من أي فرن صناعي آخر تقريبًا. يولد القوس الكهربائي درجات حرارة أعلى من 3000 درجة عند طرف القطب الكهربائي. متوسط درجة حرارة الحمام الفولاذي 1600-1650 درجة. إن الجمع بين المعدن المنصهر والخبث السائل والتدوير الحراري والإشعاع القوسي والتأثير الفيزيائي للمواد المشحونة يجعل اختيار المواد المقاومة للحرارة EAF واحدة من أكثر المشكلات تطلبًا في صناعة الصلب.
الخطأ الذي يرتكبه معظم المشترين هو التعامل مع القوات المسلحة المصرية كمنطقة واحدة وتحديد مادة واحدة في جميع أنحاءها. هذه هي الطريقة التي تحصل بها على البطانة التي تفشل أولاً في منطقة الخبث خلال 8 أسابيع بينما يظل الجزء السفلي صالحًا للخدمة بشكل مثالي.
يرسم هذا الدليل خريطة لكل منطقة من مناطق EAF، ويشرح آلية الفشل في تلك المنطقة، ويعطي مواصفات المواد التي تعالجها. للحصول على نظرة شاملة عن عائلة المواد المقاومة للحرارة الأساسية المستخدمة في جميع أنحاء صناعة الصلب الأولية، راجع دليلنا حول المواد المقاومة للحرارة للمغنيسيا.
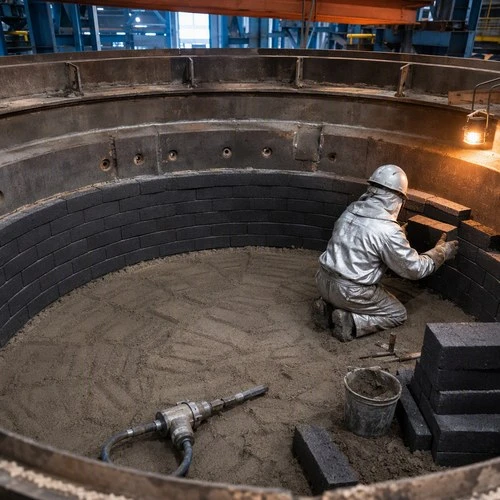
تحديات صهر EAF - لماذا تعد بيئات EAF فريدة من نوعها
تعمل وحدة EAF عند مدخلات حرارية تبلغ 150 ميجاوات وتولد ظروفًا من شأنها تدمير معظم بطانات الأفران الصناعية في أيام:
الشدة الحرارية:درجات حرارة القوس 3000 درجة + مع إشعاع مباشر للسقف والجدار الجانبي العلوي. التدرجات الحرارية من منطقة القطب إلى الحمام الفولاذي: 1000 درجة ضمن 500 مم من سمك البطانة.
الهجوم الكيميائي:الأساسية 3-4 (نسبة CaO/SiO₂). يصل محتوى FeO في خبث EAF إلى 15-25%، وهو أعلى بكثير من خبث BOF. يعتبر FeO عدوانيًا بشكل خاص تجاه طوب MgO-C - فهو يؤكسد مرحلة الكربون، مما يخلق مسامية تسرع من اختراق الخبث.
ركوب الدراجات الحرارية:كل حرارة هي دورة كاملة من بدء التشغيل البارد إلى 1700 درجة والعودة. بالنسبة لمحل الصهر الذي يقوم بتشغيل 30 دورة حرارية يوميًا، فإن البطانة تتعرض لـ 30 دورة حرارية كاملة يوميًا. الصدمة الحرارية هي وضع الفشل الأساسي لطوب السقف وأقسام الجدار الجانبي العلوي.
التأثير الميكانيكي:يتسبب شحن الخردة بقطع فولاذية كبيرة في حدوث تأثير مادي مباشر على الجدار الجانبي. وهذا هو السبب في أن منطقة التأثير (حيث تسقط الخردة) تتلقى البطانة السميكة والأعلى من CCS.
كان EAF في جنوب شرق آسيا يستبدل بطانة جداره الجانبي كل 3 أشهر (حوالي 250 درجة حرارة). بعد أن قمنا بإعادة تصميم مواصفات المنطقة الخاصة بهم - على وجه التحديد التبديل من 10% C إلى 15% C MgO-C في منطقة الخبث وإضافة برنامج صيانة إطلاق النار - قاموا بتمديد عمر الحملة إلى 550+ درجات الحرارة قبل إعادة التبطين بالكامل.
خريطة منطقة القوات المسلحة المصرية - أوضاع الفشل حسب الموقع
| منطقة | درجة حرارة | وضع الفشل الأساسي | المواد الموصى بها |
|---|---|---|---|
| القاع (تحت الحمام الفولاذي) | 1600-1700 درجة | التآكل من الفولاذ المنصهر + التعب الحراري | بطانة أمان Rammed MgO + MgO-C |
| خط الخبث | 1600-1750 درجة | هجوم خبث الحديد + أكسدة الكربون | طوب MgO-C، 14–18% C، FM-97 حبة |
| الجدار الجانبي السفلي | 1500-1650 درجة | هجوم الخبث + تأثير الخردة | طوب MgO-C، 12-15% C |
| الجدار الجانبي العلوي | 1400-1600 درجة | إشعاع القوس + التدوير الحراري | طوب الألومينا العالي أو الألومينا الكروم |
| سَطح | 1400-1600 درجة | إشعاع القوس + هجوم الغاز + الصدمة الحرارية | ألومينا عالية (90%) أو ألواح مبردة بالماء |
| منطقة ثقب الصنبور | 1600-1700 درجة | تآكل الفولاذ المنصهر + الصدمة الحرارية | طوب الألومينا-MgO القابل للصب أو الخاص |
القاع والموقد: صدم MgO مقابل Castable
عادةً ما يتم إنشاء الجزء السفلي من EAF في طبقتين:
بطانة السلامة/الاحتياطية:طوب MgO-C (8-10% C) أو طوب MgO كثيف النار. تظل هذه الطبقة في مكانها لحملات متعددة - ولا يتم استبدالها في كل حرارة. السُمك: 200-300 ملم.
طبقة العمل:كتلة صدمية من MgO الملبدة أو مادة قابلة للصب تعتمد على MgO، يتم وضعها فوق بطانة الأمان. يتم استبدال الكتلة المدكوكة أو تجديدها بشكل متكرر.
لماذا صدمت الكتلة للموقد؟السطح السفلي ليس مستويًا - فهو ذو انحناء غير منتظم بسبب درجات الحرارة وأنماط التآكل السابقة. تتوافق الكتلة المدكوكة مع السطح وتملأ المخالفات. دورات الطوب لا تتكيف أيضًا مع هذه الهندسة.
محتوى MgO للكتلة المدكوكة بالموقد:الحد الأدنى 90% MgO، توزيع حجم الحبوب لتحقيق أقصى كثافة للتعبئة. نسبة الخشنة/المتوسطة/الناعمة: 40/30/30% بالوزن.
طلب:يتم تطبيقه على مصاعد 50-80 مم، ويتم دك كل مصعد يدويًا أو باستخدام أداة الدك الهوائية. الكثافة المستهدفة أكبر من أو تساوي 2.95 جم/سم3 بعد الدك. هام: يجب أن تتبع الحرارة الأولى بعد إصلاح الموقد جدول تسخين متحكم فيه لتلبيد الكتلة المدكوكة في مكانها.
تحذير توافق المواد:يمكن أن تكون سبائك الألومينا العالية بمثابة طبقة احتياطية / أمان دائمة، ولكن ليس كبطانة عمل في اتصال مباشر بالفولاذ. عند 1650 درجة، تطلق الألومينا العالية SiO₂ في الحمام، مما يتسبب في التقاط السيليكون وتدهور التوافق الأساسي للخبث. تظل كتلة MgO الملبدة غير قابلة للتفاوض لإنتاج الفولاذ النظيف.
منطقة الخبث (الجدار الجانبي السفلي): ما أهمية درجة MgO-C
تعد منطقة الخبث - النطاق 400-600 مم تقريبًا حيث تلامس طبقة الخبث الجدار الجانبي - هي المنطقة الأسرع تآكلًا في أي EAF. إن الجمع بين الخبث عالي الحديد O، والاضطراب القوسي، والتدوير الحراري يخلق بيئة تآكل مثالية، حيث تكون الدرجة الممتازةطوب الكربون المغنيسيابمثابة الدفاع الأساسي.
اختيار محتوى الكربون:
14-18% C: الحد الأقصى لمحتوى الكربون، الحد الأقصى للتوصيل الحراري، الحد الأقصى لحماية طبقة الخبث المجمدة. يُستخدم في بيئات الخبث التي تحتوي على نسبة عالية من FeO (EAF القائم على الخردة بنسبة 15-20% FeO في الخبث). تعمل طبقة الخبث المتجمدة على وجه الطوب على حماية البطانة بين الصنابير بشكل فعال.
12-14% C: بالنسبة لشحنات DRI (الحديد المخفض المباشر) حيث يكون FeO أقل ويجب تقليل التقاط الكربون في درجات الفولاذ منخفضة الكربون للغاية.
10-12% C: بالنسبة للفولاذ المقاوم للصدأ EAF حيث يكون التلوث بالكربون أمرًا بالغ الأهمية.
جودة المواد الخام:FM-97 الحبوب هي مواصفات الطوب في منطقة الخبث. يعد استخدام DBM-95 لتقليل التكلفة في منطقة الخبث بمثابة اقتصاد زائف - حيث تسمح الكثافة الظاهرية المنخفضة والحجم البلوري الأصغر لـ DBM باختراق FeO بشكل أسرع.
إضافة مضادات الأكسدة:تشتمل جميع طوب MgO-C الخاص بمنطقة الخبث على مضادات الأكسدة من سبائك Al أو Al-Mg (إضافة 2-4٪) لتأخير أكسدة الكربون. هذه هي الممارسة المعتادة - أي قالب MgO-C بدون مضادات الأكسدة غير مناسب لخدمة خط خبث EAF.
الجدار الجانبي العلوي: خيارات الألومينا العالية مقابل خيارات الألومينا والكروم
يعمل الجدار الجانبي العلوي فوق خط الخبث. تكون درجة الحرارة أقل (1400-1550 درجة) ولكن البيئة مختلفة: تداول الغاز الساخن، والإشعاع القوسي، وتكثيف الغبار/الدخان بدلاً من الاتصال المباشر بالخبث.
طوب عالي الألومينا (85-90% Al₂O₃):الاختيار القياسي للجدار الجانبي العلوي. مناسب لتشغيل القوات المسلحة المصرية متوسطة الشدة. CCS أكبر من أو يساوي 80 ميجا باسكال، RUL T₀.₅ أكبر من أو يساوي 1550 درجة. فعالة من حيث التكلفة (راجع تفاصيلنا الفنية لـخصائص الطوب الألومينا عالية).
طوب الألومينا والكروم (70-80% Al₂O₃، 8-15% Cr₂O₃):اختيار ممتاز لـ EAF عالي الكثافة مع كيمياء المعالجة القوية. تعمل إضافة Cr₂O₃ على تحسين المقاومة بشكل ملحوظ لتكثيف أبخرة أكسيد الحديد وهجوم الأبخرة القلوية. عمر الحملة عادةً أطول بنسبة 30-50% من الألومينا العالية القياسية في مواضع الجدار الجانبي العلوي.
ملاحظة بيئية بشأن Cr₂O₃:يحتوي الطوب المستخدم من بطانات الكروم والألومينا على الكروم سداسي التكافؤ (Cr⁶) بعد الخدمة - ويتطلب التخلص منه بشكل خاص وفقًا للوائح المحلية. تأكد من متطلبات التخلص من النفايات المحلية قبل التحديد.
سماكة:الجدار الجانبي العلوي عادة 150-200 ملم. للعمليات عالية التحمل، 230 مم مع صيانة المسدس بالرش الساخن على الوجه.
السقف: اختيار المواد للإشعاع القوسي والهجوم بالغاز
تتحمل أسطح EAF أكبر قدر من العقوبة من الإشعاع القوسي. طريقتان رئيسيتان للتصميم:
سقف دلتا (البناء بالطوب):يستخدم طوب عالي الألومينا (90%+ Al₂O₃) أو طوب مغنيسيا كروم مرتب في قوس معلق. الحد الأقصى لدرجة حرارة الخدمة: 1650 درجة. يتطلب فحصًا دوريًا واستبدال النقاط الساخنة (أسفل مواضع القطب الكهربائي مباشرة).
سقف لوحي مبرد بالماء (جزئي أو كامل):غالبًا ما تستخدم تصميمات EAF الحديثة عالية الطاقة الألواح النحاسية أو الفولاذية المبردة بالماء لمعظم مساحة السطح، مع بقاء دلتا القطب فقط كطوب حراري. يؤدي هذا إلى إطالة عمر حملة السقف بشكل كبير ولكنه يزيد من استهلاك طاقة تبريد المياه.
بالنسبة للأسقف المصنوعة من الطوب، حدد:
طوب ألومينا عالي، 92-95% Al₂O₃، الحد الأدنى CCS 120 ميجا باسكال
المسامية الظاهرة < 15% (الطوب الكثيف يقاوم اختراق الدخان)
هندسة الطوب المناسبة لتصميم القوس - استشرنا بخصوص قطر السقف وأبعاد الدلتا
إطلاق النار والتصحيح - إطالة عمر الحملة
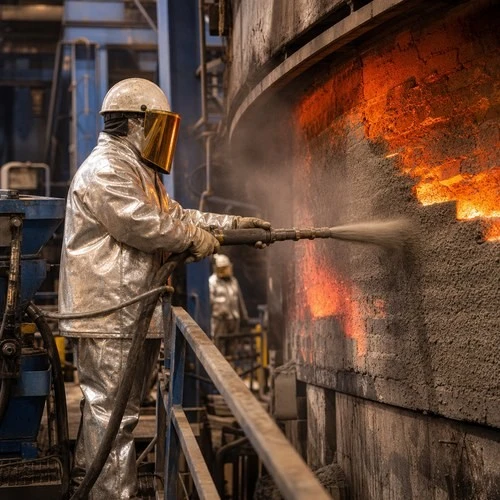
إن برنامج صيانة التصويب الذي يتم إدارته بشكل جيد هو الفرق بين حملات 300 حرارة و 600 حرارة.
مواد التصويب:على أساس أهداب الشوقإطلاق نار كثيف قابل للصب، 85-90% أهداب الشوق، حجم الجسيمات الأمثل للتطبيق الهوائي.
متى تطلق النار:بعد كل تسخين أو كل 2-3 مرات تسخين، افحص منطقة الخبث ومنطقة التأثير. قم بإطلاق النار على أي منطقة يتجاوز فيها التآكل 20 مم من الملف الشخصي المرجعي. الهدف: إبقاء البطانة في حدود 30-50 ملم من المظهر الجانبي الأصلي طوال الحملة.
طريقة التطبيق:
إطلاق النار الرطب (المفضل): يتم خلطه مسبقًا بالماء، ويتم تطبيقه على مسافة 5-8 أمتار
إطلاق النار الجاف: مسحوق + ماء عند الفوهة؛ يتطلب تحكمًا دقيقًا في الماء من أجل الالتصاق
مفتاح الالتصاق:يجب أن تكون درجة حرارة غلاف الفرن 600-900 درجة عند إطلاق النار. أقل من 600 درجة، لا تلبد مادة التسليح وتسقط. فوق 1000 درجة، يجف بسرعة كبيرة قبل أن يتغلغل في الشقوق الموجودة.
لدينا مواد صب كثيفة: MgO أكبر من أو يساوي 88%، Fe₂O₃ < 1.2%، CCS بعد إطلاق 1400 درجة أكبر من أو يساوي 45 ميجاباسكال. متوافق مع كل من طوب MgO-C والعلامات التجارية المنافسة - يعتمد توافق إطلاق النار على الكيمياء، وليس العلامة التجارية.
معايير عمر الحملة وتحسينها
حملة EAF النموذجية تعيش حسب التصميم:
| نوع إي إف | الحياة السفلية | حياة الجدار الجانبي (بدون إطلاق النار) | مع برنامج Gunning |
|---|---|---|---|
| AC EAF، الخردة التقليدية | 300-500 مع ارتفاع درجات الحرارة | 250-350 مع ارتفاع درجات الحرارة | 500-700 مع ارتفاع درجات الحرارة |
| العاصمة القوات المسلحة | 400-600 مع ارتفاع درجات الحرارة | 300-400 مع ارتفاع درجات الحرارة | 600-800 مع ارتفاع درجات الحرارة |
| EAF التي تغذيها DRI | 200-350 مع ارتفاع درجات الحرارة | 200-300 مع ارتفاع درجات الحرارة | 400-600 مع ارتفاع درجات الحرارة |
ثلاثة متغيرات تؤثر بشكل كبير على حياة الحملة الانتخابية:
محتوى الكربون MgO-C (أعلى C في خبث FeO العالي=حياة أطول)
جودة حبيبات FM مقابل DBM (يتفوق أداء FM-97 باستمرار في منطقة الخبث)
اتساق برنامج Gunning (التصحيح خلال 24 ساعة من اكتشاف التآكل > 20 مم)
فترات استبدال المكونات عبر الحملات:
الجدران الجانبية:250-400 درجة حرارة غير قابلة للصيانة؛ 500-800 درجة حرارة مع صيانة يومية للطلقات الساخنة.
أسفل الموقد:عادةً ما ينجو من 2-3 حملات جدار جانبي كاملة (1200-2000 عملية تسخين) قبل أن يتطلب اختراقًا كاملاً وإعادة صدم.
الطوب كم ثقب الصنبور:التغييرات المجدولة كل 50-100 مع ارتفاع درجات الحرارة لمنع توهج تيار الصنبور وتسرب الفولاذ.
اعتبارات فرن التيار المتردد مقابل التيار المستمر:تشتمل التصميمات السفلية لـ DC EAF على طوب MgO موصل أو جرافيت-MgO حول قطب الإرجاع السفلي، مما يتطلب مراقبة متخصصة للتمدد الحراري أثناء بدء التشغيل.
الاستشارة الفنية وطلب عرض أسعار المشروع
طوب MgO-C لمنطقة خبث EAF - 14% درجة C و12% درجة C في المخزون.
قم بتوفير نوع الفرن (AC/DC)، ووزن الصنبور، ودرجة الفولاذ، وعمر الحملة الحالي. سيقوم فريقنا الهندسي بتحديد الحزمة الحرارية المطابقة للمنطقة وتقديم اقتراح فني كامل.
بريد إلكتروني:inquiry@topower.tech- نقوم بالرد خلال 4 ساعات عمل.
TDS، COA، وتقارير اختبار الدُفعات من دفعات الإنتاج الحديثة متاحة عند الطلب.


