


وحدة ألياف السيراميك عبارة عن كتلة عازلة حرارية مسبقة الصنع يتم تصنيعها عن طريق طي وضغط بطانيات ألياف السيراميك المثقوبة بإبرة مغزولة بشكل مستمر إلى كثافة كبيرة تتراوح من 200 إلى 240 كجم / م 3، وتم تصميمها باستخدام مثبتات سبائك مقاومة للحرارة مدمجة لخط الأفران الصناعية التي تعمل من 1050 درجة إلى 1430 درجة. تم تصميم الوحدات المضغوطة في المصنع خصيصًا للقضاء على فجوات الانكماش الحراري من خلال تخفيف الضغط الجانبي بمجرد قطع أشرطة الربط، وتحل الوحدات المضغوطة في المصنع محل الطوب التقليدي متعدد الطبقات والبناء القابل للصب، مما يقلل من وزن جدار الفرن بنسبة تزيد عن 70% ويسرع سرعات التثبيت حتى ثلاث مرات.
في حين أن بطانيات الألياف الخام معرضة لتآكل سرعة الغاز الساخن وتتطلب تعليقًا معقدًا كثيف العمالة، فإن الوحدات الجاهزة توفر طبقة عازلة متجانسة وخالية من المفاصل. ومع ذلك، تعتمد الكفاءة الحرارية وطول عمر البطانة بشكل صارم على اختيار التصنيف الصحيح لدرجة حرارة التشغيل، ومطابقة تعدين سبائك المرساة مع درجات حرارة واجهة الغلاف، وتحسين كثافة الضغط. يوضح هذا الدليل الهندسي كيمياء التصنيف، وميكانيكا نظام التثبيت، وتخطيطات الباركيه مقابل تخطيطات الجنود، ومواصفات المصادر المباشرة من مصنعنا في الصين.
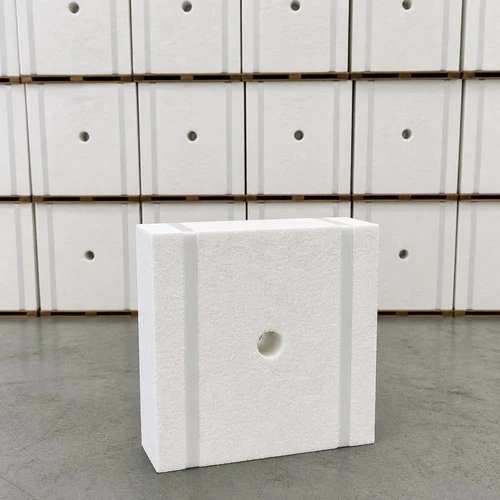
تشريح وحدة ألياف السيراميك المصممة في المصنع
يتطلب تصنيع الوحدات الصناعية ضغطًا مسبقًا دقيقًا لتعويض انكماش الألياف الطبيعية في درجات الحرارة المرتفعة:
آلية الضغط المسبق المستمر:أثناء التجميع الآلي، يتم طي بطانيات ألياف السيراميك المستمرة بطريقة الأكورديون إلى أبعاد قياسية (عادة 300 × 300 مم أو 600 × 300 مم بسماكة تتراوح من 150 إلى 300 مم). يتم ضغط الكتلة هيدروليكيًا في اتجاه الطيات بنسبة 15% إلى 20% قبل تثبيتها بأربطة بلاستيكية مؤقتة أو ألواح جانبية من الورق المقوى. بمجرد تركيبها على غلاف الفرن ويتم قطع الأشرطة، تتوسع الألياف المضغوطة بشكل جانبي، مما يؤدي إلى إنشاء ختم محكم محمل بنابض ضد الوحدات المجاورة التي تسد فجوات المفاصل أثناء التدوير الحراري.
التثبيت الهيكلي المتكامل:على عكس أنظمة المسامير الخارجية المعرضة للنار المفتوحة، تظل أدوات التثبيت المعيارية مدمجة بعمق داخل نصف الوجه البارد من كتلة الألياف، محمية من الحرارة الإشعاعية المباشرة. اعتمادا على المتطلبات الميكانيكية، لدينامصنع وحدات ألياف السيراميكتوفر مشابك الفراشة المركزية، أو أنابيب التوجيه الجانبية المنزلقة، أو أقواس الزاوية التي يتم تثبيتها مباشرة على المسامير الملحومة مسبقًا على الغلاف الفولاذي.
درجات الحرارة والتركيبات الكيميائية
يتم تصنيف وحدات ألياف السيراميك وفقًا لحدود الخدمة المستمرة القصوى والنقاء الكيميائي:
1. تصنيف الدرجة القياسية (STD) والدرجة عالية النقاء (HP) - 1260 درجة
التركيب الكيميائي:Al2O3 44% إلى 46%، SiO2 51% إلى 53%، Fe2O3<= 1.0% (STD) or <= 0.2% (HP)
درجة حرارة التشغيل المستمر:تصل إلى 1050 درجة
انكماش خطي دائم (نقع لمدة 24 ساعة عند درجة حرارة 1000 درجة): <= 2.5%
التطبيقات الصناعية النموذجية:أفران المعالجة الحرارية، وجدران الفرن المكوكية الخزفية، وأغطية أفران الحدادة، وأقسام الحمل الحراري لسخان البتروكيماويات.
2. تصنيف درجة الألومينا العالية (HA) - 1360 درجة
التركيب الكيميائي:Al2O3 52% إلى 55%، SiO2 44% إلى 47%، Fe2O3<= 0.2%
درجة حرارة التشغيل المستمر:تصل إلى 1200 درجة
انكماش خطي دائم (نقع لمدة 24 ساعة عند درجة حرارة 1100 درجة): <= 3.0%
التطبيقات الصناعية النموذجية:أسطح أفران إعادة تسخين مطحنة درفلة الفولاذ، ومناطق حرق الفرن النفقي، وقنوات مداخن المحرقة ذات درجة الحرارة العالية.
3. درجة الزركونيا المستقرة (HZ) - 1430 درجة التقييم
التركيب الكيميائي:ZrO2 15% إلى 17%، Al2O3 35% إلى 40%، SiO2 48% إلى 50%
درجة حرارة التشغيل المستمر:تصل إلى 1350 درجة
انكماش خطي دائم (نقع لمدة 24 ساعة عند 1350 درجة): <= 3.0%
التطبيقات الصناعية النموذجية:أفران تكسير البتروكيماويات ذات درجة الحرارة العالية، وحفر الامتصاص، والأجواء التي تحتوي على غازات المداخن المختزلة أو المسببة للتآكل بشكل طفيف.
اختيار الكثافة: 200 مقابل . 220 مقابل . 240 كجم/م³
يؤدي اختيار كثافة الوحدة الصحيحة إلى موازنة التوصيل الحراري مع المقاومة الميكانيكية لتآكل غاز الفرن:
200 كجم/م3 (الكفاءة الحرارية خفيفة الوزن):يوفر أقل توصيل حراري عند درجات الحرارة المعتدلة (0.12 واط/(م·ك) عند 400 درجة؛ 0.20 واط/(م·ك) عند 800 درجة). مناسب بشكل أفضل للجدران الجانبية للأفران الثابتة وأفران الإمساك منخفضة السرعة حيث يكون تقليل الوقود هو الأولوية الأساسية.
220 كجم/م³ (العمود الفقري القياسي في الصناعة):الكثافة المحددة على نطاق واسع عبر الأفران المعدنية والبتروكيماوية. يوفر مرونة هيكلية قوية، ومقاومة ممتازة للصدمات الحرارية، ويتعامل مع سرعات غاز المداخن التي تصل إلى 15 م/ث.
240 كجم/م3 (سرعة عالية وأسقف ثقيلة):أقصى كثافة مصممة لأسطح الأفران المعلقة، ومحيط الشعلات، والقنوات ذات تدفق الغاز المضطرب العالي (15 إلى 25 م/ث). يقاوم سحب الألياف والاهتزاز الميكانيكي أثناء عمليات الرافعة والشحن المستمرة.
استبدال جدار من الطوب الناري كثافة 300 ملم بجدار 250 ملمبطانية من ألياف السيراميك لبطانة الفرنيعمل نظام الوحدة عادةً على خفض درجات حرارة الفولاذ الخارجي ذو الوجه البارد بمقدار 40 درجة إلى 80 درجة مع توفير الطاقة بنسبة 15% إلى 25%.
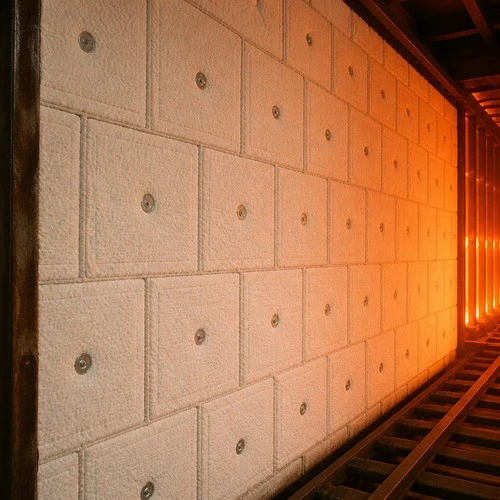
مرساة المعادن وتخطيطات التثبيت
يعتمد طول عمر البطانة المقاومة للحرارة المعيارية على مطابقة سبيكة التثبيت مع درجة حرارة الواجهة المحسوبة على عمقها المدمج:
اختيار المواد مرساة:
الفولاذ المقاوم للصدأ SUS304:مناسبة لدعم درجات حرارة الواجهة<= 850°C.
SUS310S (AISI 310) الفولاذ المقاوم للصدأ:الاختيار القياسي للخدمة في درجات الحرارة العالية، والحفاظ على قوة الزحف حتى 1100 درجة.
سبيكة إنكونيل 601:مخصص لظروف التشغيل القاسية أو الوقود عالي الكبريت أو أسطح الفرن الساخنة حيث تتجاوز درجات حرارة الواجهة 1100 درجة.
اتجاه البطانة: دورة الباركيه مقابل الجندي:
الباركيه (نمط الشطرنج):يتم وضع الوحدات باتجاهات قابلة للطي بالتناوب بمقدار 90 درجة بين الكتل المجاورة. هذا التكوين يعادل ضغوط التمدد الحراري والانكماش في كلا الاتجاهين الأفقي والرأسي، مما يجعله المعيار المفضل لجدران الفرن الرأسية الكبيرة.
دورة الجندي (الاصطفاف المستمر):يتم تثبيت الوحدات مع تشغيل الطيات بشكل مستمر في اتجاه واحد. على الرغم من أنه يتم تركيبه بشكل أسرع على مجاري دائرية، إلا أنه يتطلب شرائط بطانية تعويضية بين الصفوف (عادةً بسمك 25 مم مضغوطة إلى 12 مم) بين الصفوف لمنع انكماش المفاصل.
بالنسبة للعزل الاحتياطي خلف الوحدات، تشتمل التصميمات الهندسية في كثير من الأحيان على مواد كثيفة وصلبةلوح ألياف السيراميكأو طبقات سيليكات الكالسيوم لمنع انتقال النقاط الساخنة من خلال نقاط تثبيت الغلاف الفولاذي.
الطلب المباشر من المصنع، والتصنيع المخصص والمهل الزمنية
يضمن الشراء المباشر من مصنعنا المعتمد ISO 9001 تفاوتات دقيقة للأبعاد والسلامة الهيكلية:
معايير مراقبة الجودة:تخضع كل دفعة إنتاج للتحقق الآلي من كثافة الإبرة، وقياس قطر الألياف (متوسط 2.5 إلى 3.5 ميكرون لقوة الشد العالية)، واختبار محتوى اللقطة (< 12% non-fibrous particles).
افتراءات مخصصة:بالإضافة إلى الكتل القياسية مقاس 300 × 300 مم و600 × 300 مم، نقوم بتصنيع كتل زاوية على شكل حرف L، وكتل شعلة، وتكوينات قوس منحنية مصممة خصيصًا لمخططات أفران مصنع محددة.
الحد الأدنى لكمية الطلب (موك):الأحجام القياسية: 50 وحدة (حوالي 4.5 متر مكعب). تصميمات المرساة المخصصة أو درجات الزركونيا: 100 وحدة.
التعبئة والتغليف والتسليم:يتم تغليف كل وحدة بغلاف بلاستيكي واقي، ومعبأة في علب كرتون مموجة للخدمة الشاقة (وحدة إلى وحدتين لكل كرتونة)، ومربوطة بشكل آمن على منصات تصدير خشبية مدخنة (متوافقة مع ISPM 15).
مهلة الإنتاج:إرسال الأبعاد القياسية خلال 7 إلى 10 أيام عمل؛ يتم إرسال المشاريع المرساة المصممة مسبقًا في غضون 15 إلى 20 يومًا FOB Qingdao.
لتقديم رسومات الفرن، أو حساب سماكة بطانة نقل الحرارة، أو الحصول على عرض أسعار مباشر من المصنع، اتصل بفريقنا الفني علىinquiry@topower.tech


