


الكتلة الحرارية مسبقة الصب عبارة عن شكل متجانس مصمم ومصبوب في المصنع مصنوع من قوالب أسمنت منخفضة الأسمنت أو منخفضة للغاية، ويتم ضغطها عبر طاولات اهتزاز عالية التردد، ويتم حرقها مسبقًا عند 350 درجة إلى 650 درجة تحت أجواء الفرن الخاضعة للرقابة. من خلال نقل الخلط والدمج والتجفيف الأولي من موقع العمل إلى بيئة المصنع، تحقق الأشكال مسبقة الصب قوة سحق باردة تتجاوز 85 ميجا باسكال 85 ميجا باسكال، وتزيل عيوب الماء في الموقع، وتقلل من وقت توقف إعادة تبطين الفرن بنسبة تصل إلى 70% (70%) مقارنة بالحراريات المصبوبة ميدانيًا.
بدءًا من كتل الشعلات عالية السرعة وكتل التطهير ذات المغرفة الفولاذية وحتى عضادات أبواب الفرن وأقواس السقف المعلقة، تعمل الأشكال المقاومة للحرارة مسبقة الصب الدقيقة على حل الصدمات الحرارية المعقدة ومتطلبات التآكل العالية. يوضح هذا الدليل الفني فئات الصياغة الأساسية، ومعايير التصميم الهندسي، ورفع تكامل الأجهزة، وإدارة فجوة التوسع، ومواصفات شراء المصنع.
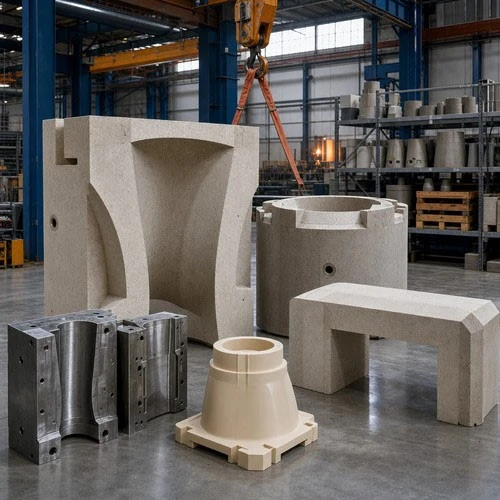
لماذا تتفوق الأشكال مسبقة الصب على القوالب المصبوبة في الميدان
في حين أن المسبوكات المقاومة للحرارة غير المشكلة توفر تكاليف شراء مواد أقل، فإن الصب في الموقع داخل الأفران الصناعية يقدم متغيرات لا يمكن التنبؤ بها تؤدي في كثير من الأحيان إلى فشل مبكر في البطانة:
التحكم الدقيق في المياه:غالبًا ما يضيف طاقم موقع العمل 2-3% 2-3% من الماء الزائد لدفع المواد من خلال قوالب صب الخرسانة الضيقة، مما يؤدي إلى خلق مسامية مفتوحة عالية تقلل من قوة التكسير بنسبة 30-50% 30-50%. في مصنعنا الجاهز، تتم إضافة جرعات المياه بشكل وزني إلى حدود ±0.1%±0.1%.
ضغط الاهتزاز عالي التردد:لا تستطيع أجهزة البوكر المحمولة إزالة المجاميع الثقيلة من الهواء بشكل فعال. تستخدم مرافق المصنع مسبقة الصنع طاولات اهتزازية متزامنة متعددة المحاور تعمل بسرعة 3000-6000 دورة في الدقيقة3000-6000 دورة في الدقيقة (سعة 0.5–1.0 مم0.5–1.0 مم)، مما يؤدي إلى إطلاق الهواء المحبوس بالكامل وتحقيق كثافات كبيرة أعلى من 2.90 جم/سم32.90 جم/سم3 لتركيبات اكسيد الالمونيوم.
الترطيب الذي يتم تنظيمه بدرجة الحرارة:ترطب القوالب الميدانية تحت درجات الحرارة الموسمية المحيطة، وغالبًا ما تشكل أطوار هيدرات ألومينات الكالسيوم غير المستقرة. يتم معالجة الكتل مسبقة الصب داخل غرف يتم التحكم في مناخها (20-25 درجة مئوية، أكبر من أو يساوي 90% رطوبة نسبية 20-25 درجة مئوية، أكبر من أو يساوي 90% رطوبة نسبية) لمدة 24 ساعة قبل عملية التشكيل.
القضاء التام على مخاطر الانفجار:تتطلب البطانات في الموقع جداول تسخين بطيئة ومتعددة الأيام مع مخاطر عالية لانفجار البخار إذا تم تسخينها بسرعة كبيرة. تصل كتل المصنع مسبقة الصب إلى درجة حرارة 350-600 درجة مئوية، و350-600 درجة مئوية، مما يؤدي بأمان إلى التخلص من جميع المياه المجمعة كيميائيًا قبل الشحن.
بالنسبة للمحطات التي تتطلب تجميعات مسبقة الصنع مخصصة ووصلات ميدانية متجانسة، يقوم المهندسون بإقران هذه الأشكال مع الأشكال المتوافقةصهر الألومينا عالية الصبللربطات الميدانية.
تركيبات المواد المصممة حسب منطقة الفرن
اختيار المناسبكتلة مسبقة الصنع حراريةيعتمد على مطابقة كيمياء المواد الخام للضغوط الميكانيكية والكيميائية والحرارية للمنطقة المستهدفة:
1. الأشكال الكثيفة عالية الألومينا (Al2O3 70–80%Al2O3 70–80%)
الخصائص الرئيسية:الكثافة الظاهرية 2.55-2.75 جم/سم32.55-2.75 جم/سم3؛ قوة التكسير على البارد أكبر من أو تساوي 75 ميجا باسكال أكبر من أو تساوي 75 ميجا باسكال؛ الحد الأقصى للخدمة المستمرة 1550 درجة.
التطبيقات النموذجية:مزالج مواقد فرن إعادة التسخين، وأرصفة عوارض المشي، وعضادات أبواب الفرن، وبطانات قنوات تجميع المداخن.
2. تركيبات اكسيد الالمونيوم-الموليت (Al2O3 85–92%Al2O3 85–92%)
الخصائص الرئيسية:الكثافة الظاهرية 2.85-3.05 جم/سم32.85-3.05 جم/سم3؛ قوة التكسير على البارد أكبر من أو تساوي 95 ميجا باسكال أكبر من أو تساوي 95 ميجا باسكال؛ الحد الأقصى للخدمة المستمرة 1700 درجة.
التطبيقات النموذجية:مشاجرات الموقد عالية السرعة، وأقسام دلتا سقف فرن القوس الكهربائي (EAF)، وحلقات خنق محارق النفايات المعرضة للتدوير الحراري وسرعات الغاز العالية.
3. الأشكال المركبة من كربيد السيليكون (SiC 60–85%SiC 60–85%)
الخصائص الرئيسية: Bulk density 2.65–2.85 g/cm32.65–2.85 g/cm3; Cold crushing strength ≥110 MPa≥110 MPa; High thermal conductivity (>12 W/m⋅K>12 W/m⋅K).
التطبيقات النموذجية:تستهدف مزالق حنفية خبث محارق النفايات الخطرة، ومنحدرات خبث الألومنيوم، وجدران الغلايات المعرضة للتآكل الميكانيكي الشديد.
4. تركيبات الألومينا والإسبنيل (Al2O3 85–90%,MgO 5–10%Al2O3 85–90%,MgO 5–10%)
الخصائص الرئيسية:الكثافة الظاهرية 2.95-3.15 جم/سم32.95-3.15 جم/سم3؛ قوة التكسير على البارد أكبر من أو تساوي 90 ميجا باسكال أكبر من أو تساوي 90 ميجا باسكال؛ مقاومة متميزة للخبث المعدني الأساسي.
التطبيقات النموذجية:كتل الآبار السفلية ذات المغرفة الفولاذية، وتجميعات مقاعد المكونات المسامية بالأرجون، ومنصات الصدمات المصنوعة من الفولاذ المنصهر.
التصميم الهندسي: زوايا السحب وفجوات التمدد ومثبتات الرفع
الكتل الحرارية مسبقة الصب هي مكونات الهندسة الإنشائية. يتطلب تصميم مكونات طويلة الأمد الانتباه إلى ثلاث قواعد أساسية:
زوايا مسودة القالب للإفراج النظيف
يجب أن تتضمن الأشكال المعقدة ذات التناقص التدريجي الداخلي أو منافذ الموقد أو المفاتيح المتشابكة زوايا مسودة مناسبة:
الوجوه الخارجية:الحد الأدنى 1.0∘ إلى 1.5∘1.0∘ إلى 1.5∘ تفتق لكل جانب.
النوى الداخلية (الحناجر الموقدة):الحد الأدنى 2.0∘ إلى 3.0∘2.0∘ إلى 3.0∘ تفتق.
تنفيذ الأدوات:تحافظ قوالب الفولاذ الدقيقة المصنعة باستخدام الحاسب الآلي أو قوالب البوليمر عالية الكثافة المصفحة على تفاوتات الأبعاد ضمن ±1.0 مم ± 1.0 مم عبر أبعاد تصل إلى 1000 مم 1000 مم.
فجوات التمدد الحراري وتوسيد الألياف
تتوسع مسبوكات اكسيد الالمونيوم الكثيفة بنسبة 0.6–0.8%0.6–0.8% خطيًا عند 1400 درجة. في التشغيل المستمر للكتل الكبيرة مسبقة الصب (كل منها 500 مم - 500 مم)، تتوسع كل وحدة بمقدار 3 - 4 مم - 3 - 4 مم.
التخليص المشترك:تصميم وصلات التمدد المخططة بقطر 3-5 مم3-5 مم بين الكتل مسبقة الصب المتجاورة.
مادة التوسيد:سد جميع فجوات التمدد بشرائط قابلة للضغط منورق ألياف السيراميك. لا تقم مطلقًا بقفل الكتل مسبقة الصب بإحكام باستخدام ملاط جامد دون تخفيف التمدد، وإلا سيحدث ضغط في الزوايا وتشظي حراري أثناء إطلاق النار الأولي.
رفع تكامل الأجهزة
يجب تصميم أجهزة التثبيت الآمنة في كل كتلة يزيد وزنها عن 25 كجم:
مآخذ مترابطة قابلة للإزالة:يتم وضع مآخذ الفولاذ المقاوم للصدأ (SS304 / SS310) المثبتة على السطح في الوجه البارد. يتم تثبيت حلقات الرافعة الدوارة المعتمدة لرفع الرافعة، ثم يتم إزالتها وتوصيلها بمادة مقاومة للحرارة.
حلقات الرفع راحة:يتم إلقاء حلقات حديد التسليح الثقيلة في جيوب غائرة على الوجه البارد. بعد محاذاة الكتلة، يتم ثني الحلقة أو قطعها للسماح بتركيب مسطح على لوحة الغلاف الفولاذية للفرن.
أشكال التطبيقات المهمة: الشعلات، وكتل الآبار، وأسطح السقف المنحرفة
1. Burner Quarls للاحتراق عالي السرعة
تتحمل كتل الشعلة إشعاع اللهب المباشر، وتدفق الهواء المضطرب (30-60 م/ث، 30-60 م/ث)، والصدمة الحرارية الشديدة أثناء دورة الشعلة.
ميزة التصميم:حناجر مخروطية متباينة مصبوبة باستخدام الحاسب الآلي مع مقاطع داخلية ناعمة لتقليل اضطراب التدفق وترسب الكربون.
تعزيز إبرة سبيكة:نقوم بمزج 2.0-2.5% 2.0-2.5% إبر من الفولاذ المقاوم للصدأ بدرجة 310 مستخرجة بالذوبان في المزيج لسد الشقوق الصغيرة ومنع التشقق.
2. كتل مقعد مسامية وكتل جيدة للمغارف
في مغارف صناعة الفولاذ الثانوية، يجب أن تتحمل كتل الآبار الضغط الحديدي المكثف وتآكل الخبث الأساسي حول عنصر تطهير غاز الأرجون.
عمر الأداء:كتل الألومينا والإسبنيل الجدولية عالية الكثافة، التي تم حرقها مسبقًا عند 1000 درجة، تتوافق مع عمر الحملة لبطانات العمل المجاورة، وتحافظ على موانع تسرب الغاز دون توجيه التآكل.
3. انحرافات السقف المعلق وتجميعات عضادة الباب
تواجه عضادات باب الفرن صدمة ميكانيكية متكررة من آلات شحن الخردة. تستبدل العضادات مسبقة الصب العشرات من مفاصل الطوب الناري السائبة بكتلة عتب صلبة واحدة مدعومةلوحة سيليكات الكالسيوملتقليل فقدان حرارة القشرة.
قائمة مراجعة النقل والتجهيز والتركيب السريع في الموقع
لضمان تركيب الرافعة بسرعة ومنع حدوث ضرر في موقع العمل:
التفريغ والتفتيش:فحص كل صندوق عند التسليم. رقائق سطحية صغيرة (<15mm<15mm) can be filled using matched chemical-setting refractory putty; blocks with structural through-cracks must not be placed into high-stress thermal zones.
البنية التحتية المستوى:تأكد من أن لوحة غلاف الفرن أو بطانة الأمان الاحتياطية تكون في مستوى يتراوح بين ± 2 مم ± 2 مم. تخلق النقاط المرتفعة أحمالًا مركزة يمكنها تكسير الكتل الكبيرة تحت التحميل الحراري.
ممارسة تزوير:استخدم دائمًا حبال شبكية صناعية ذات ساقين أو أربع أرجل متصلة بحلقات الرفع الدوارة المقدرة. لا تقم أبدًا بخنق الحبال السلكية العارية مباشرة عبر الحواف المقاومة للحرارة غير المبطنة.
الملاط الرقيق المشترك:ضع طبقة فرش رقيقة (1.5 - 2.5 مم - 1.5 - 2.5 مم) من الملاط الحراري عالي الألومينا. قم بوضع الكتل بلطف باستخدام مطرقة مطاطية، ولا تضرب أبدًا الكتل مسبقة الصب مباشرةً باستخدام المطارق الفولاذية.
التحقق من فواصل التوسيع:تأكد من إدخال شرائح تمدد ألياف السيراميك في جميع وصلات الإغاثة المخصصة قبل الانتقال إلى الكتلة التالية.
تخصيص المصنع والرسومات التنفيذية ومواصفات التصدير
توفر منشأتنا الهندسية مسبقة الصب دعم التصنيع الجاهز من نماذج CAD من خلال إرسال الحاويات عبر المحيطات:
سير عمل الهندسة والتصنيع
تحسين CAD/BOM:أرسل رسومات غلاف الفرن الخاص بك بتنسيقات DWG أو DXF أو 3D STEP. يقوم فريقنا الهندسي بتقسيم البطانة إلى أجزاء ذات وزن مثالي (50-2500 كجم/كتلة50-2500 كجم/كتلة)، وحساب زوايا السحب، وتفاصيل نقاط الرفع، وتوفير خرائط موضع التجميع.
الأدوات الدقيقة:يقوم متجر CNC للنماذج الداخلي بتصنيع قوالب الصلب أو الألومنيوم أو المركبة وفقًا لأبعاد المشروع الدقيقة.
اختبار ضمان الجودة:يتم صب أسطوانات الاختبار المصاحبة من كل دفعة إنتاج للتحقق من الكثافة الظاهرية وقوة التكسير البارد (CCS) والتغير الخطي الدائم (PLC). تصاحب شهادات اختبار المطحنة (MTC) مستندات الشحن.
التعبئة والتغليف والشروط التجارية
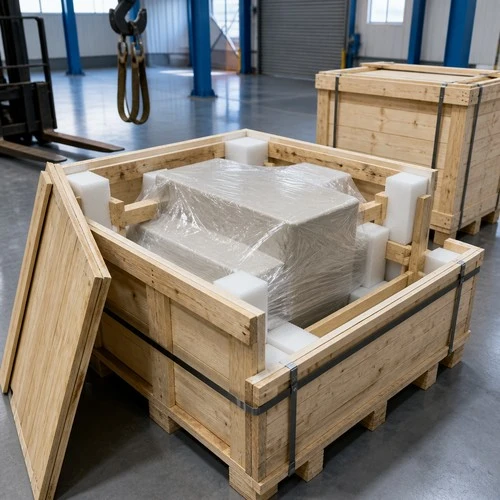
التعبئة والتغليف الواقية:يتم تغليف الكتل بغشاء بولي إيثيلين ثقيل، ومبطنة بوسائد إسفنجية EPS عالية الكثافة، ويتم تثبيتها داخل صناديق تصدير من الأخشاب الصلبة شديدة التحمل (معتمدة من ISPM 15 للتبخير).
الحد الأدنى لكمية الطلب (موك):الأشكال الهندسية المخصصة: 5 قطع (أو ما يعادل 1 طن متري)؛ كوارلز الموقد القياسي: 2 قطعة.
مهلة التصنيع:تصنيع القالب وصب القطعة الأولى: 10-14 يومًا؛ صب اهتزاز الدفعة، التحكم المسبق بالحرق بمقدار 600 درجة، والتعبئة: 15-20 يومًا.
لوجستيات الشحن:FOB Qingdao Port أو CIF تسليم الحاويات في جميع أنحاء العالم. يمكن دمج الطلبات مسبقة الصب باستخدام الطوب الناري الكثيف والملاط والبطانيات الخزفية لزيادة كفاءة تحميل الحاويات إلى الحد الأقصى.
الاستشارة الفنية وطلب عرض أسعار المشروع
لتقديم رسومات المكونات ثنائية وثلاثية الأبعاد للمراجعة الهندسية أو الحصول على توصيات مادية أو الحصول على عرض أسعار رسمي:
بريد إلكتروني:inquiry@topower.tech (رد المهندس المباشر خلال 4 ساعات)
معلومات طلب عرض الأسعار المطلوبة:درجة حرارة التشغيل، جو الفرن، ظروف التأثير الميكانيكي، ورسومات CAD مع الكميات المستهدفة.
دعم التحول في حالات الطوارئ:يتوفر تسريع تصنيع القالب وجداول المعالجة السريعة لإصلاحات إغلاق المصنع في حالات الطوارئ.


