


يعد صب الاهتزاز الحراري والضغط الميكانيكي طريقة التثبيت التأسيسية للحراريات المتجانسة، حيث تحول القوالب الصلبة منخفضة المياه إلى بطانات أفران صناعية كثيفة وخالية من المسام. المواد المتجانسة مثل المسبوكات منخفضة الأسمنت (LCC) والمصبوبات منخفضة الأسمنت للغاية (ULCC) تتصرف مثل سوائل بينغهام البلاستيكية: في ظل الظروف الثابتة، تخلق القوى بين الجسيمات والمجلدات الغروية إجهاد إنتاج جامد يقاوم التدفق. من خلال تطبيق طاقة اهتزازية محسوبة - يتم تسليمها عادةً من خلال هزازات البوكر الغاطسة الداخلية التي تعمل عند 50 إلى 100 هرتز (3000 إلى 6000 دورة في الدقيقة) أو هزازات الطاولة الخارجية المثبتة على القالب - يخضع الخليط للترقق القصي (التسييل المتغير الانسيابية). يؤدي هذا التميع السريع إلى إطلاق جيوب هوائية ميكانيكية محاصرة، وإعادة تنظيم الجزيئات دون الميكرونية في مصفوفة تعبئة محكمة محسنة من Andreasen (تحقيق قيم جدول التدفق بنسبة 60% إلى 80%)، وضغط المسامية الواضحة إلى أقل من 12% إلى 15%. يؤدي القضاء على القنوات الفارغة الداخلية إلى منع تسرب المعدن المنصهر وغاز المداخن الساخن عبر أغطية حرق فرن الأسمنت، ومغارف صناعة الفولاذ، وجدران المحرقة.
يؤدي إتقان سعة الاهتزاز، وتباعد الغمر، وتوقيت الضغط إلى فصل البطانات المقاومة للحرارة الهيكلية عن التجميعات التي تعاني من قرص العسل والتشظي الحراري المبكر.
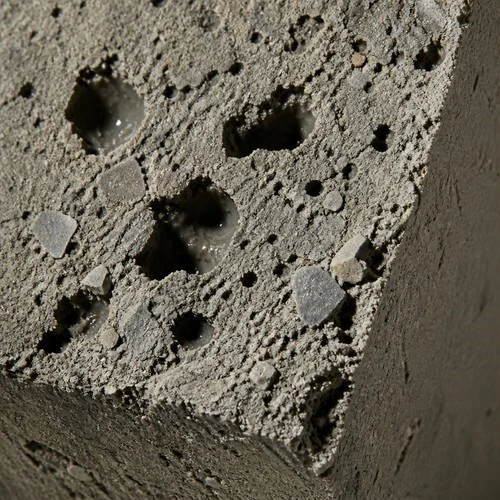
المواصفات الفنية: معايير جودة العملية الرسمية
يتطلب صب الاهتزاز الامتثال الصارم للمعايير الفيزيائية والريولوجية. إن إضافة الماء الزائد لتسهيل الوضع اليدوي يؤدي إلى تدهور القوة الساخنة ويسبب انفجارات بخار كارثية أثناء تسخين الفرن.
فيما يلي معايير مراقبة الجودة التي تم التحقق منها والمشتقة من معايير التصنيع في المصنع والبروتوكولات الفنية المعتمدة من ISO:
معايير التحكم بالاهتزاز والانسيابية
إضافة الماء الأمثل:4.5% إلى 6.5% للسبائك منخفضة الأسمنت؛ 6.0% إلى 8.0% للمصبوبات التقليدية (يتم قياسها بدقة من حيث الوزن عبر عدادات المياه الرقمية المعايرة).
مؤشر التدفق الاهتزازي (اختبار جدول التدفق):توسع من 60% إلى 80% بعد 15 ثانية من الاهتزاز القياسي.
مدة خلط العمل القسري:1.0 إلى 1.5 دقيقة من التجانس الجاف؛ يليه خلط رطب لمدة 3.0 إلى 4.0 دقائق في خلاط كوكبي أو خلاط عمومي عالي القص.
وقت الإعداد الأولي (إبرة فيكات):أكبر من أو يساوي 2.0 ساعة (مما يضمن وجود نافذة وضع كافية دون تصلب سابق لأوانه).
وقت الإعداد النهائي:أقل من أو يساوي 8.0 ساعات.
إزالة قوة الضغط (CCS @ 24h Ambient):أكبر من أو يساوي 25.0 إلى 35.0 ميجا باسكال.
قوة الضغط المطلقة (CCS @ 1400 درجة × 3 ساعات):أكبر من أو يساوي 70.0 إلى 110.0 ميجا باسكال (اعتمادًا على مصفوفة مجموع الألومينا وأكسيد الألمونيوم).
الهدف المسامية الواضحة:أقل من أو يساوي 14.0% (أقل من 22.0% في الخلطات غير المضغوطة أو سيئة الاهتزاز).
عند صب هندسة البطانة المعقدة حول مشابك التثبيت المقاومة للحرارة، يقوم المهندسون بتنسيق إجراءات الاهتزاز مع المتخصصينمرساة الفولاذ المقاوم للصدأتخطيطات ومصنع الشفاءكتلة مسبقة الصنعالجمعيات.
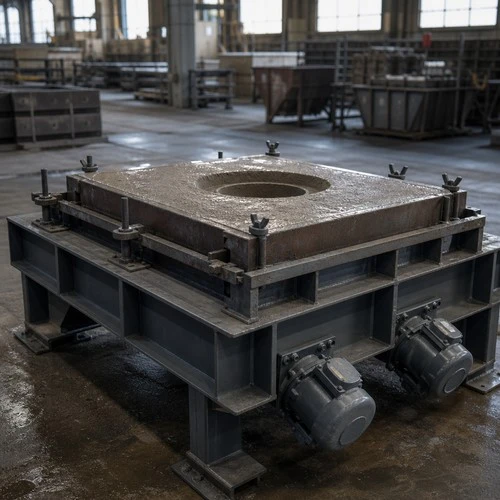
فيزياء متغيرة الانسيابية: إعادة ترتيب الجسيمات وتصفية الفراغ
لتحقيق أقصى كثافة ميكانيكية، يطبق مهندسو الحراريات نظرية أندرياسن لتعبئة الجسيمات، حيث تتراوح أحجام الحبوب من 8 ملم من البوكسيت الخشن إلى 0.1 ميكرون من السيليكا المدخنة. في ظل السكون الساكن، لا يستقر هذا الطيف العريض من الجسيمات بشكل طبيعي بسبب التوتر السطحي:
انهيار التلبد الكهروستاتيكي:تميل الألومينا النشطة متناهية الصغر وأبخرة السيليكا إلى التكتل في كتل فضفاضة تحبس الماء المختلط. يضفي الاهتزاز عالي التردد موجات قص حركية تكسر هذه الروابط الكهروستاتيكية، وتحرر الماء المجمد إلى المصفوفة المحيطة لتكون بمثابة مادة تشحيم.
طفو الفقاعة الديناميكي:يتراوح قطر فقاعات الهواء المحاصرة أثناء الخلط الميكانيكي من 0.1 إلى 5.0 ملم. يضفي الاهتزاز تسارعات عمودية (عادةً من 2 إلى 5 جم)، مما يؤدي إلى تميع الجسم المقاوم للصهر بشكل مؤقت. وفقًا لقانون ستوكس، يؤدي تقليل اللزوجة الفعالة للملاط إلى تسريع سرعة صعود الفقاعة، مما يدفع الهواء المحبوس نحو السطح العلوي المفتوح.
الضغط إلى الكثافة الظاهرية القصوى:بمجرد هروب الهواء المحبوس، تنزلق جزيئات المصفوفة الدقيقة إلى الفراغات الخلالية بين الركام المتوسط والخشن، مما يزيد الكثافة الظاهرية الرطبة من 2.15 جم/سم3 إلى أكثر من 2.65 جم/سم3 في خلطات البوكسيت القياسية وما يصل إلى 2.95 جم/سم3 في تركيبات اكسيد الالمونيوم الجدولي.
اختيار المعدات: هزازات البوكر الداخلية مقابل هزازات القالب الخارجية
يعتمد اختيار آلية توصيل الاهتزاز المناسبة على سمك الجدار، وصلابة القوالب، وإمكانية الوصول المكاني:
1. هزازات البوكر الغمرية الداخلية (هزازات الإبرة)
الآلية:رؤوس دوارة لامركزية عالية التردد مدفوعة بأعمدة مرنة أو محركات كهربائية عالية الدورة (قطر الرأس عادة 50 مم إلى 75 مم).
الأنسب ل:جدران الفرن في الموقع، وألواح الأرضية، وقيعان المغرفة، والصب الميداني الثقيل حيث يسمح الوصول العلوي المفتوح بالغمر المباشر للأداة.
بروتوكول التشغيل:يجب إدخال البوكر عموديًا وبسرعة، بحيث يخترق الجزء العلوي من الطبقة الأساسية بمقدار 50 إلى 100 ملم لحام المفاصل الباردة. وينبغي أن يظل ثابتًا لمدة 10 إلى 20 ثانية حتى يلمع السطح، ثم يُسحب ببطء (2 إلى 3 سم في الثانية) للسماح بإغلاق الثقب بشكل طبيعي.
الحظر الصارم:لا تسمح أبدًا للرأس المهتز بالاتصال بالمثبتات المعدنية المثبتة أو المسامير الخزفية أو جدران القوالب. يؤدي الاتصال المباشر بالمرساة إلى فك المرساة ويترك فراغًا فضفاضًا حول الجذع الفولاذي.
2. القوالب الخارجية وهزازات الطاولة
الآلية:يتم تثبيت الهزازات الكهربائية الهوائية أو الدوارة ذات عزم الدوران العالي مباشرة على أشكال فولاذية خارجية صلبة أو يتم دمجها في طاولات الإنتاج مسبقة الصب.
الأنسب ل:تصنيع البلوك الجاهز في المصنع (كتل الموقد، وكتل الآبار، ودلتا السقف)، ومقاطع التبطين الرقيقة، وألواح البوابات المنزلقة عالية الكثافة.
بروتوكول التشغيل:يجب أن يتم تصميم القوالب باستخدام أدوات تقوية هيكلية ثقيلة لتوزيع الطاقة الاهتزازية بشكل موحد عبر وجه الصب بأكمله، مما يمنع مناطق التخميد الموضعية.
لتبسيط عمليات الإصلاح المعقدة للمحطات، ينتقل العديد من المشغلين الصناعيين من الاهتزاز المصبوب في المكان إلى التحكم في المصنعمتجانسة حرارية catableوعالية الكثافةأسمنت منخفض الصبأنظمة مسبقة الصنع.
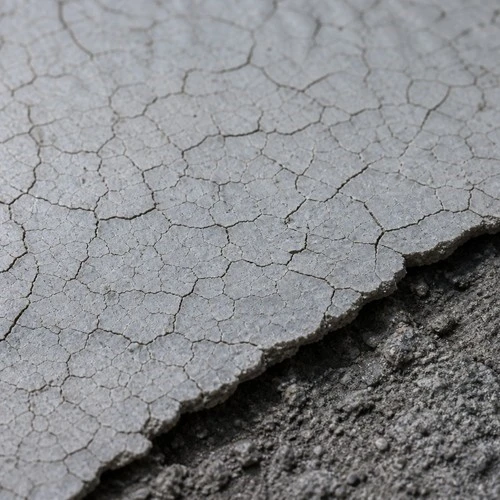
الإفراط في الاهتزاز مقابل الاهتزاز المنخفض: تحليل الفشل
يتطلب تحقيق بنية حرارية متجانسة موازنة طاقة الاهتزاز. يؤدي الضغط المفرط وغير الكافي إلى حدوث عيوب هيكلية خطيرة:
| عيب الضغط | آلية الجذر | العواقب في خدمة ارتفاع درجة الحرارة |
|---|---|---|
| تحت الاهتزاز | يتم سحب الأداة بسرعة كبيرة جدًا أو بتردد منخفض (< 3000 rpm) | تشكل الفراغات الهوائية المحتبسة تجاويف على شكل قرص العسل. تسمح المسامية المفتوحة العالية باختراق الخبث المنصهر. |
| الإفراط في الاهتزاز | Excessive vibration time (>30 ثانية في مكان واحد) | الركام الخشن الثقيل يستقر في القاع؛ ينزف ملاط الأسمنت الناعم على السطح، مما يسبب تشققات انكماشية شديدة. |
| تشكيل المفاصل الباردة | التأخير بين طبقات الزهر المتعاقبة يتجاوز 30 دقيقة | واجهة متقطعة دون اختلاط اهتزازي؛ يفتح في شقوق عميقة تحت التدوير الحراري. |
| إبطال المرساة | هزاز البوكر يلامس ذيول المرساة المعدنية | يترك التجويف الاهتزازي غلافًا مجوفًا حول المرساة الفولاذية، مما يؤثر على احتفاظ البطانة. |
كتل المصنع مسبقة الصنع: القضاء على متغيرات الاهتزاز الميداني
نظرًا للجداول الزمنية الضيقة لإغلاق المصانع ومهارات العمل التي لا يمكن التنبؤ بها في الموقع، تتجه فرق الهندسة الصناعية بشكل متزايد إلى الكتل الحرارية مسبقة الصب في المصنع:
جداول الاهتزاز الآلية عالية التردد:تقوم شركة Topower بتصنيع أشكال مسبقة الصنع على طاولات اهتزازية ثلاثية الأبعاد يتم التحكم فيها بواسطة الكمبيوتر. تضمن الدورات الاهتزازية المستمرة متعددة الاتجاهات عدم وجود قرص عسل وكثافة ثابتة عبر هندسة اللسان والأخدود المعقدة.
قياس دقيق للمياه والتحكم في درجة الحرارة:يتم خلط الخلطات الجافة الخام والماء داخل غرف الخلط التي يتم التحكم في درجة حرارتها (18 درجة إلى 22 درجة)، مما يضمن حركية ترطيب الأسمنت التي يمكن التنبؤ بها.
التحكم المسبق بالحرق والتخلص من الرطوبة:تخضع الكتل مسبقة الصب لعملية ترطيب كاملة لمدة 24 ساعة يتبعها فرن يتم التحكم فيه بالكمبيوتر لمدة 48 ساعة تصل إلى 350 درجة إلى 550 درجة. يؤدي هذا إلى التخلص من الماء المدمج كيميائيًا ويزيل مخاطر التشقق المتفجر أثناء بدء تشغيل المصنع.
بروتوكولات المعالجة والتشكيل والجفاف الحراري
بمجرد انتهاء الضغط الاهتزازي، يجب حماية تفاعل الترطيب الكيميائي:
المعالجة المحيطة (24 ساعة):يجب تغطية سطح الصب المكشوف بأغطية من البولي إيثيلين أو رشه بمركب معالجة الغشاء لمنع تبخر الماء. يجب الحفاظ على درجة الحرارة المحيطة بين 15 درجة و 25 درجة.
تجريد القوالب:يجب أن تظل النماذج دون إزعاج لمدة 24 ساعة على الأقل حتى تكتسب المادة المقاومة قوة خضراء كافية (CCS أكبر من أو تساوي 25 ميجا باسكال).
جدول التدفئة التي تسيطر عليها:بعد 48 ساعة من التجفيف الطبيعي، يجب أن يتبع تسخين الفرن جدول تجفيف صارم: التدرج عند 15 درجة في الساعة إلى 150 درجة، والاحتفاظ لمدة ساعة واحدة لكل 25 مم من سمك الجدار لاستنفاد المياه المسامية الحرة، ثم التسخين عند 15 درجة في الساعة إلى 350 درجة لتجفيف هيدرات الألومينات بأمان.
الأسئلة المتداولة (الأسئلة الشائعة)
كيف يمكن لطاقم التنسيب معرفة متى يكتمل الاهتزاز الحراري؟
يكتمل الاهتزاز عندما تتم محاذاة ثلاث إشارات مرئية: يستقر السطح القابل للصب، ويغطي لمعان رقيق مستمر من المصفوفة الرطبة الجزء العلوي، وتتوقف فقاعات الهواء الكبيرة عن الهروب حول رأس البوكر. يستغرق هذا عادةً من 10 إلى 20 ثانية لكل نقطة إدراج.
ما هو الفرق التشغيلي بين المصبوبات الاهتزازية والمصبوبات ذاتية التدفق؟
تعتمد المسبوكات الاهتزازية على الطاقة الحركية الخارجية لتعطيل إجهاد الخضوع الداخلي (سلوك سائل بينغهام)، مما يتطلب إضافات منخفضة من الماء (4.5% إلى 6.5%). تتضمن القوالب ذاتية التدفق تركيزات عالية من الملدنات الفائقة متعددة الكربوكسيلات المتقدمة التي تسمح للمزيج بالتدفق والتخلص من الهواء تحت وزنه دون اهتزاز، مما يجعلها مثالية للمقاطع العرضية الرفيعة والمعززة بشدة.
لماذا من المهم عدم لمس المراسي بهزاز داخلي؟
الاهتزاز المباشر ضد مشابك التثبيت الفولاذية يخلق تجويفًا محليًا ويدفع الملاط السائل بعيدًا عن السطح الفولاذي. عندما تتصلب المادة المقاومة للحرارة، يحيط جيب هوائي مجوف بالمرساة، مما يقلل من الاحتكاك ويعرض الفولاذ للأكسدة الساخنة المتسارعة.
اطلب الكتل الجاهزة الهندسية والدعم الفني المتجانس
توفر شركة Topower Refractory مواد مسبوكة معتمدة عالية الألومينا، وخلائط أسمنتية منخفضة، وكتل مسبقة الصب دقيقة المعالجة للتطبيقات المعدنية والبتروكيماوية الدولية.
الاستفسار الهندسي المباشر للمصنع: inquiry@topower.tech
التزام الاستجابة:إرشادات الصب الكاملة، وتوصيات تخطيط تباعد المرساة، وعروض الأسعار التجارية يتم تسليمها في غضون 4 ساعات عمل.


